Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Du formage au chargement : six points de contrôle pour l'inspection des bouteilles en verre
Les bouteilles en verre peuvent échouer de manière facile à manquer. Une fissure capillaire au niveau du cou. Un éclat à l'intérieur de la bouche qui ne devient visible que lorsqu'un fermoir est installé. Une couture de moule qui ressemble à une ombre jusqu'à ce que la bouteille soit maintenue contre une boîte à lumière. De tels défauts peuvent passer inaperçus sur la ligne de formage et n'apparaître que plus tard, au moment du remplissage ou du conditionnement, lorsque leur correction s'avère plus coûteuse.
Entre ces étapes, il ne s’agit pas d’une simple inspection mais d’une séquence de contrôles positionnés tout au long du parcours de production et de conditionnement. Chaque chèque a un objectif différent. La séquence suivante reflète le processus d'inspection utilisé chez HYT Packaging et les pratiques générales de contrôle de qualité trouvées chez les fabricants de récipients en verre : inspection visuelle manuelle, inspection automatique des machines, examen assisté par la lumière, tests de résistance et de performance, inspection avant emballage et réinspection des cartons emballés avant expédition.
La séquence compte autant que les contrôles individuels. Les contrôles d’apparence et dimensionnels ont lieu pendant que les bouteilles avancent dans la production ; des tests de résistance sont effectués sur des échantillons ; la décoration est évaluée après traitement de surface ; et l'inspection des cartons a lieu après l'emballage des bouteilles. Une bouteille peut passer une étape et échouer à une autre, c'est pourquoi aucune inspection ne doit être omise en supposant qu'une vérification ultérieure identifiera chaque défaut manqué.
Les critères d'acceptation sont un élément essentiel du système de contrôle qualité. Les parties concernées doivent se mettre d'accord sur qui définit les critères, quelles tolérances s'appliquent et quel échantillon approuvé sert de référence. Pour la plupart des projets, ces exigences doivent être documentées dans les spécifications de la commande avant le début de l'outillage et de la production. Les modifications apportées ultérieurement peuvent augmenter les coûts de développement et affecter les calendriers de livraison.
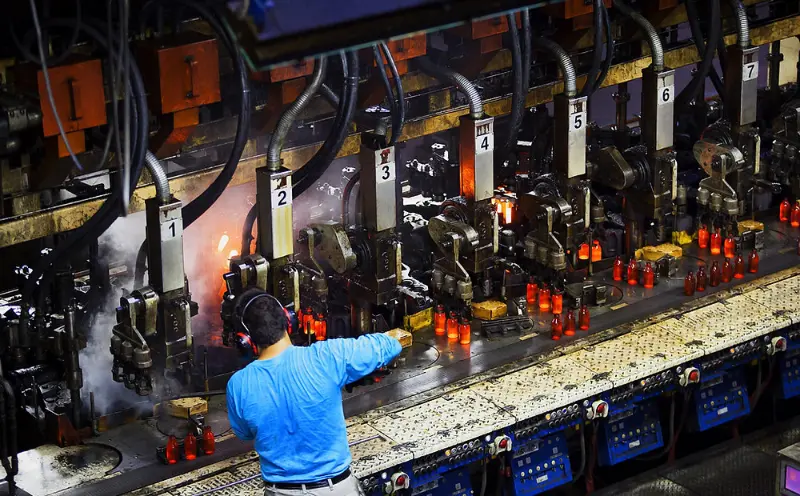 1. Inspection manuelle
Des yeux exercés, toujours au travail à côté des machines
L’inspection manuelle reste un élément important du contrôle qualité des bouteilles en verre. Même dans les usines équipées de systèmes d'inspection par caméra et de jauges laser, les inspecteurs examinent toujours les bouteilles individuellement à l'extrémité du convoyeur. Certains défauts sont difficiles à identifier grâce à des règles de détection fixes, notamment les rayures qui ne deviennent visibles que sous certains angles, les épaulements légèrement inégaux et les joints de moule qui n'ont pas été complètement éliminés.
L'inspection se concentre sur cinq zones principales : la bouche, le cou, l'épaule, le corps et la base. Chaque zone présente des défauts potentiels différents. Une bouche mal ronde peut empêcher une fermeture de s'ajuster correctement. Un éclat autour du col peut se transformer en fissure lors du remplissage. Un fond déformé peut rendre la bouteille instable sur une palette ou à l'entrée d'une ligne de remplissage. Les inspecteurs évaluent si chaque bouteille répond aux exigences physiques et fonctionnelles définies dans son cahier des charges.
L’inspection manuelle fournit également un niveau de jugement que l’équipement automatisé ne peut pas entièrement remplacer. Les inspecteurs expérimentés qui travaillent avec les mêmes modèles de bouteilles au fil du temps peuvent reconnaître les changements avant qu'ils n'apparaissent dans les statistiques de rejet. Ceux-ci peuvent inclure des différences dans la transmission de la lumière à travers le verre, des variations dans les caractéristiques de manipulation ou des changements subtils dans la forme des épaules. De telles observations ne figurent pas toujours dans un plan de contrôle formel, mais elles peuvent aider à identifier les problèmes de production en développement.
Cette étape permet également de vérifier si les spécifications écrites correspondent à l’apparence réelle des bouteilles finies. Un dessin peut définir la taille acceptable d’une puce, mais il ne peut pas démontrer pleinement à quel point cette puce sera visible sur une bouteille finie. Les inspecteurs et les clients peuvent évaluer cela plus efficacement en examinant ensemble des échantillons physiques et en confirmant les normes d'apparence convenues.
Ce qu'il attrape :Défauts d’apparence et de fabrication visibles, évalués par rapport à l’échantillon approuvé et aux spécifications de produit convenues.
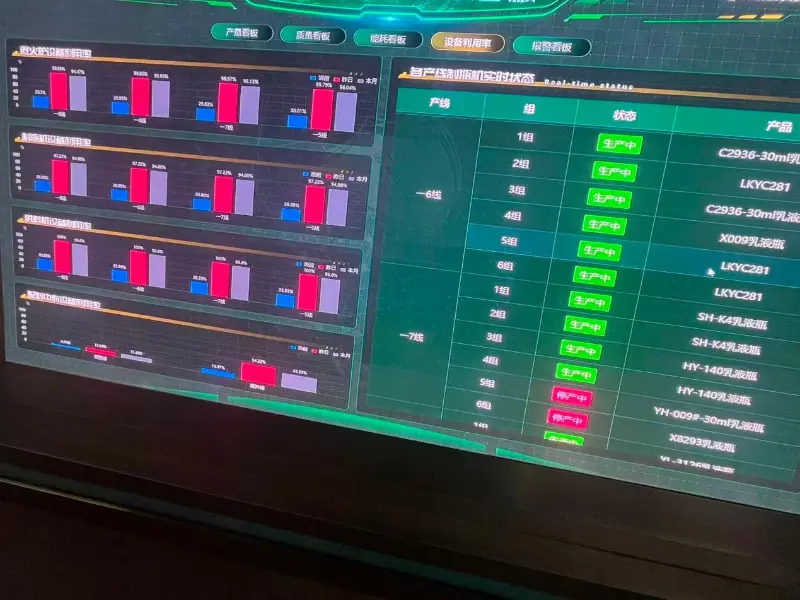
2. Inspection automatique des machines
Cohérence à la vitesse de la ligne
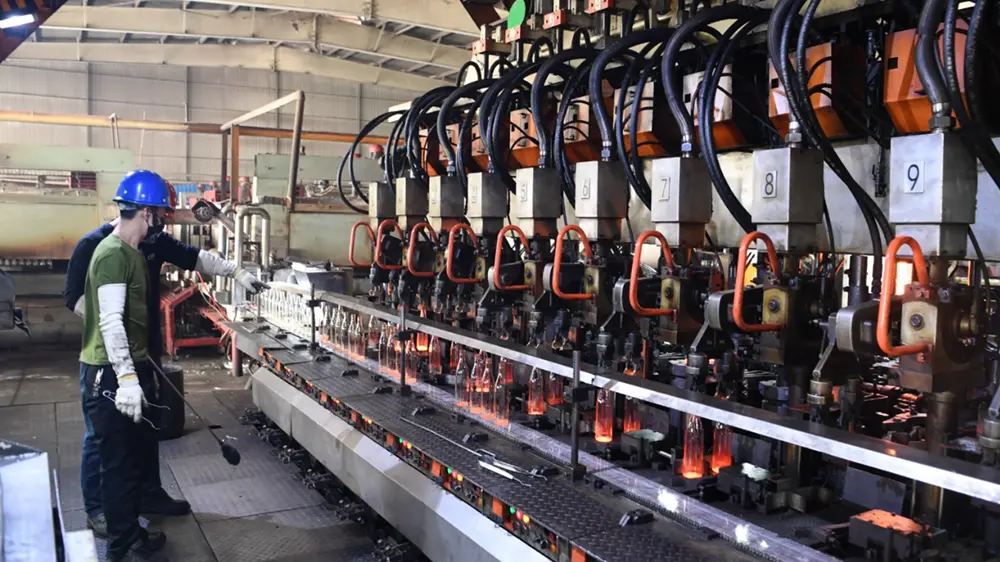
Là où l’inspection manuelle fournit un jugement humain, l’inspection automatique des machines assure la répétabilité. Les stations de caméras et de capteurs examinent les caractéristiques pour lesquelles elles ont été configurées, notamment les tolérances dimensionnelles, la finition de la bouche, les défauts des parois latérales et de la base, les fissures et les irrégularités de formation. Chaque bouteille est évaluée par rapport aux mêmes seuils de détection tout au long du cycle de production.
Les bouteilles défectueuses sont généralement rejetées automatiquement et détournées du convoyeur avant de passer à l'étape de production suivante. Cela permet d'éviter que des récipients en verre défectueux n'atteignent la zone d'emballage, où une bouteille fissurée pourrait endommager les bouteilles voisines et le carton environnant.
Cependant, la capacité de détection d'une machine d'inspection dépend de ses capteurs, de ses algorithmes et de sa configuration. Un défaut en dehors des paramètres de détection définis peut transiter par le système, tandis que des réglages trop stricts peuvent entraîner des rejets inutiles. Pour cette raison, l’inspection des machines doit être comprise comme un processus de contrôle contrôlé plutôt que comme une garantie que chaque défaut possible sera identifié.
Les lignes de production peuvent utiliser plusieurs postes d’inspection pour couvrir différentes caractéristiques des bouteilles. Leur efficacité combinée dépend toujours de la capacité de l’équipement, de la sensibilité de détection et de la configuration de la ligne. En conséquence, deux usines utilisant des processus d’inspection similaires peuvent obtenir des résultats de détection et de rejet différents.
Ce qu'il attrape :Défauts dimensionnels et structurels à vitesse de production, évalués par rapport à des seuils de détection machine prédéfinis.
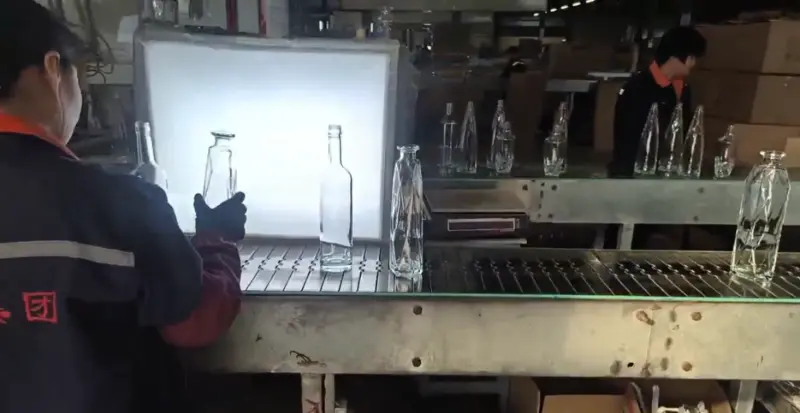
3. Inspection visuelle assistée par la lumière
Ce qu'une boîte lumineuse rend visible
Certains défauts du verre deviennent plus faciles à identifier sous un éclairage contrôlé. Lorsqu’une bouteille transparente est placée sur un fond clair, les caractéristiques qui peuvent être difficiles à voir sous un éclairage d’usine ordinaire deviennent plus apparentes. Ceux-ci incluent des bulles dans la paroi du verre, des pierres et des inclusions étrangères, de fines fissures s'étendant à partir de la base, une répartition inégale du verre et une ondulation de la surface qui peuvent affecter l'apparence de la bouteille finie.
La méthode d'inspection est bien établie, mais les critères d'acceptation doivent être définis en fonction de l'application envisagée. La taille, la quantité, l’emplacement, le type d’inclusion et les seuils de visibilité des bulles peuvent varier d’un projet à l’autre. Par exemple, les défauts visibles sur un papier transparentbouteille d'alcool en verrepeut être moins apparent sur une bouteille avec une coloration en spray, un glaçage ou une décoration gravée.
L’inspection assistée par la lumière présente également des limites. Les défauts situés profondément à l’intérieur de la paroi vitrée ou alignés parallèlement à l’angle de vue peuvent rester difficiles à détecter. Une inspection supplémentaire de la machine ou des tests destructifs sur échantillons peuvent être nécessaires lorsque ces défauts présentent un risque particulier.
Pour cette raison, les critères d’acceptation devraient être basés sur ce que la méthode d’inspection peut réellement vérifier plutôt que sur une attente irréaliste d’une transparence parfaite. Une exigence qui ne peut pas être vérifiée de manière cohérente par une inspection visuelle peut devenir une source de désaccord lors de l'acceptation du produit.
Ce qu'il attrape :Clarté, transparence, inclusions internes et qualité de surface, évaluées sous un éclairage contrôlé par rapport aux limites documentées.
4. Tests de résistance et de performances
Si la bouteille survit à ce qui se passe après son remplissage
L’apparence n’est qu’un élément de la qualité d’une bouteille en verre. Une bouteille qui semble correcte mais qui tombe en panne sous une tête de bouchage, à l'intérieur d'un pasteurisateur ou au fond d'une caisse empilée n'est toujours pas adaptée à l'application prévue. Les tests de performance permettent d'évaluer ces risques avant que les produits n'atteignent les étapes de remplissage et de distribution.
Pendant les tests, un échantillon défini est soumis à des charges mécaniques, des pressions internes ou des changements de température spécifiés. Les résultats sont ensuite comparés aux critères d'acceptation établis pour la conception de la bouteille et son utilisation prévue.
Quatre catégories de tests couvrent de nombreuses exigences communes, bien que des méthodes supplémentaires puissent être incluses lorsque l'application l'exige.
| Méthode d'essai | Ce que mesure le test |
|---|---|
| Essais de charge verticale ou de compression | Quelle force vers le bas la bouteille peut résister dans des conditions de test définies. |
| Test de pression interne | Résistance à la pression interne, notamment pour les bouteilles destinées à contenir des contenus sous pression. |
| Test de choc thermique | Résistance aux changements rapides de température dans des conditions de test spécifiées. |
| Autres tests de performances spécifiés | Exigences mécaniques supplémentaires ou spécifiques à l'application définies dans la commande. |
Le choix des méthodes de test dépend de la conception de la bouteille, des spécifications du verre, de l'application prévue et des critères d'acceptation applicables. Toutes les bouteilles ne nécessitent pas la même combinaison de tests.
Les résultats des tests s'appliquent aux échantillons examinés plutôt que de certifier automatiquement chaque bouteille d'un lot de production. La taille et la sélection de l’échantillon sont des éléments importants de la méthode de test. Un échantillon satisfaisant fournit des informations sur le processus de fabrication et les produits testés, mais il ne doit pas être interprété comme une preuve que chaque unité du lot a été testée individuellement. Un rapport d'essai doit donc identifier l'échantillon et les conditions dans lesquelles l'essai a été effectué.
 Il est également important de distinguer les tests de résistance des mesures de dureté. Ces méthodes utilisent différents équipements et évaluent différentes propriétés. Un résultat de dureté ne peut pas être traité comme un substitut à un essai de résistance mécanique, et les rapports d'inspection doivent identifier la méthode réellement utilisée.
Ce qu'il attrape :Problèmes de performances mécaniques et thermiques, mesurés sur des échantillons définis par rapport à des critères de test spécifiques à l'application.
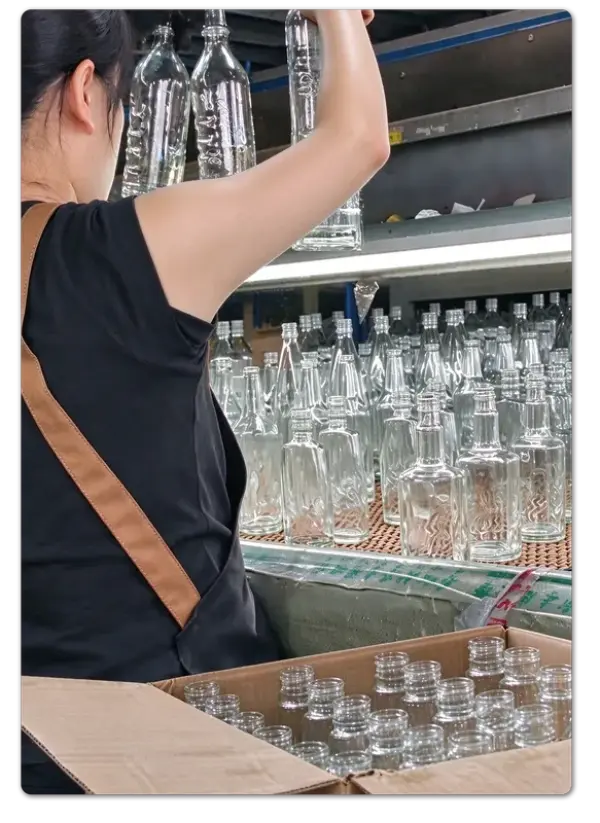
5. Inspection avant emballage
Le dernier regard avant la fermeture du carton
L'emballage est proche d'une porte à sens unique dans le processus de production. Une fois les bouteilles comptées, disposées, protégées et scellées à l’intérieur des cartons, l’identification d’un défaut devient plus compliquée. Les cartons devront peut-être être rouverts, les quantités rapprochées et les palettes reconstruites. L’inspection avant emballage permet d’éviter que les produits non conformes n’atteignent ce stade.
L'inspection porte sur l'apparence, les spécifications du produit, la quantité et, le cas échéant, la qualité de la décoration des surfaces.
Pour les bouteilles en verre décorées, la liste de contrôle d'inspection comprend des éléments supplémentaires :
- Position du logo et enregistrement de l'impression
- Cohérence des couleurs tout au long du cycle de production
- Aspect et couverture du revêtement
- Qualité de la décoration des surfaces
- Autres spécifications de décoration convenues pour la commande
La décoration est une partie importante du processus d’inspection car la conception approuvée et les critères de qualité doivent correspondre. L'impression, le glaçage, la coloration par pulvérisation et la gravure sont normalement spécifiés lors du développement du produit. Une fois qu'un traitement de surface fait partie de la conception approuvée, son apparence et les tolérances applicables doivent également être incluses dans les critères d'acceptation.
Une référence de décoration approuvée visuellement mais sans tolérance écrite peut devenir source de désaccord lors du contrôle final. Documenter à l’avance la couleur, la position, la couverture et l’apparence acceptable rend le processus d’inspection plus cohérent.
L'emballage lui-même fait également partie du contrôle. Les séparateurs, les inserts de protection et les configurations de carton déterminent dans quelle mesure les bouteilles sont protégées contre les mouvements et le contact de bouteille à bouteille pendant le transport. Un carton qui passe l'inspection à la table d'emballage peut toujours être vulnérable aux dommages dus au transport si son agencement interne n'offre pas une protection suffisante.
Ce qu'il attrape :Conformité du produit, qualité de la décoration, quantité et préparation à l'emballage avant le scellement des cartons.
6. Inspection avant expédition
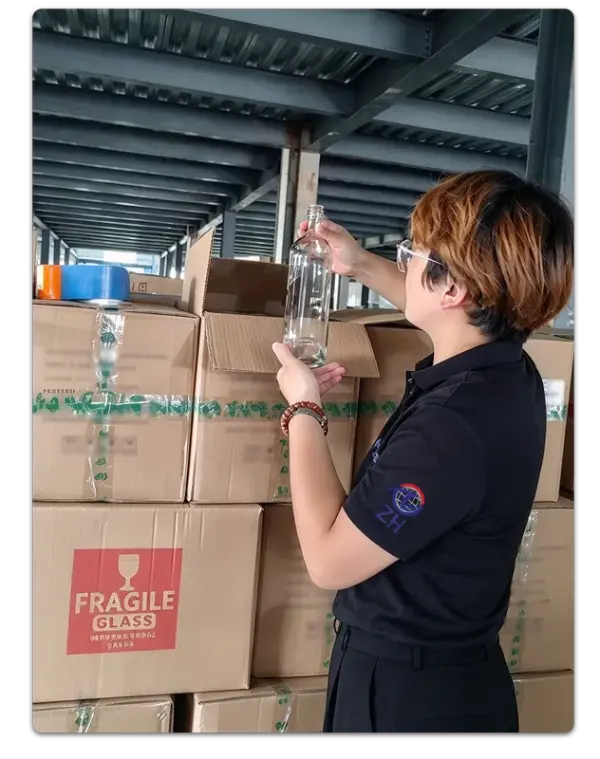 Réouverture du carton pour vérifier le carton
L'inspection avant expédition offre une deuxième opportunité d'examiner les produits qui ont déjà passé avec succès des contrôles de qualité antérieurs. Les cartons sélectionnés sont ouverts selon le plan d'échantillonnage convenu. Les bouteilles à l'intérieur sont revérifiées pour leur apparence, leurs défauts visibles, les spécifications du produit et la qualité de la décoration. Les inspecteurs examinent également le dispositif d'emballage pour confirmer que les bouteilles restent correctement positionnées et protégées.
Il s'agit de l'étape d'inspection qui évalue les produits dans leur état d'expédition réel plutôt que dans leur état de production d'origine. Il peut identifier les dommages de manutention, les erreurs d’emballage et les problèmes liés au chargement qui n’existaient peut-être pas lors des inspections de production précédentes.
Le nombre de cartons ouverts dépend des exigences de la commande, du volume de l'expédition, de la valeur du produit et du plan d'échantillonnage convenu. Différents projets peuvent utiliser différents niveaux d'échantillonnage. Ce qui compte, c'est que la méthode d'inspection et les critères d'acceptation soient convenus à l'avance et appliqués de manière cohérente, de sorte qu'une approbation ou un rejet d'une expédition puisse être étayé par des exigences documentées plutôt que par un jugement subjectif.
Le résultat est un point de contrôle supplémentaire lorsque les marchandises sont déjà emballées, étiquetées, empilées et en attente de chargement.
Ce qu'il attrape :Produits emballés et conditions d'emballage, revérifiés par rapport au plan d'échantillonnage convenu avant le chargement.
Objectif de l'inspection :Revérifier les produits emballés sélectionnés, l'état du carton et l'emballage de protection avant expédition.
Six contrôles, un système
Une bouteille qui atteint une ligne de remplissage a passé avec succès six types d'inspection
Chaque inspection répond à une question différente. La bouteille semble-t-elle correcte ? Ses dimensions sont-elles dans les tolérances ? Le verre est-il optiquement propre ? Peut-il résister aux conditions de service prévues ? La décoration correspond-elle au design approuvé ? Le produit est-il resté protégé lors de l’emballage ?
Aucune étape ne couvre toutes ces exigences et les étapes d’inspection ne peuvent pas se remplacer. Au moment où une bouteille est scellée dans un carton, la plupart des opportunités de corriger les défauts de production sont déjà passées. C'est pourquoi les inspections effectuées en amont du processus de fabrication sont tout aussi importantes que les contrôles finaux avant expédition.
L'efficacité du système dépend de critères d'acceptation clairement documentés. L'inspection du verre implique des décisions pratiques concernant la taille acceptable des bulles, la visibilité des joints de moule, les défauts de surface et le nombre de bouteilles défectueuses autorisées dans un échantillon. Ces exigences doivent être convenues entre le client et le fournisseur avant le début de la production, plutôt que discutées pour la première fois après la livraison.
Les fournisseurs qui documentent les critères d'inspection spécifiques au projet et conservent des échantillons de référence approuvés peuvent maintenir des normes de qualité plus cohérentes et réduire les désaccords lors de l'acceptation des produits. Pour personnalisébouteille d'alcool en verreprojets, ces détails sont particulièrement importants lorsque la forme de la bouteille, la clarté du verre, le traitement de surface et la décoration font tous partie de la spécification finale.
Cette structure d’inspection n’est pas propre à un seul fabricant. Il reflète une approche pratique utilisée dans l'industrie des récipients en verre : des défauts peuvent survenir à différentes étapes de la production, et des inspections placées à différents points aident à identifier les problèmes qu'une seule inspection finale peut manquer.
HYT Packaging suit cette approche d'inspection en plusieurs étapes, les priorités d'inspection étant déterminées par la conception de la bouteille, le processus de fabrication et l'application prévue.
Pour les clients évaluant un fournisseur de bouteilles en verre, la question la plus utile n’est pas simplement de savoir combien d’inspections sont effectuées, mais si chaque inspection comporte des critères d’acceptation clairs et documentés. Six contrôles avec des limites vagues fournissent moins d'assurance qu'un plus petit nombre de contrôles appuyés par des normes spécifiques, des méthodes d'échantillonnage définies et des échantillons de référence approuvés.
Actualités connexes
- Pourquoi une bouteille carafe à whisky coq en céramique est-elle le choix parfait pour les emballages de spiritueux haut de gamme
- Pourquoi la bouteille de spiritueux ronde en verre Arizona de 750 ml est-elle un excellent choix pour l'emballage de spiritueux haut de gamme
- Nouvelle bouteille en verre de vodka personnalisée : emballage HYT pour une marque de spiritueux nord-américaine
- Pourquoi un pichet à liqueur en verre de 1,75 L avec poignée est-il le choix intelligent pour l'emballage de boissons moderne
- HYT Packaging lance une nouvelle gamme de bouteilles de spiritueux légères en verre silex pour soutenir les marques de boissons à faible teneur en carbone
- Comment une bouteille d'alcool en verre Bellissima à long col avec bouchon en liège peut-elle rehausser votre marque de boisson
Laissez-moi un message
Nouveaux produits




Recommandations d'actualités